
 0


제출하다
피드백을 제출하십시오
깊은 홈 볼 베어링이란 무엇이며 올바른 유형을 선택하는 방법은 무엇입니까?
2026-10-12
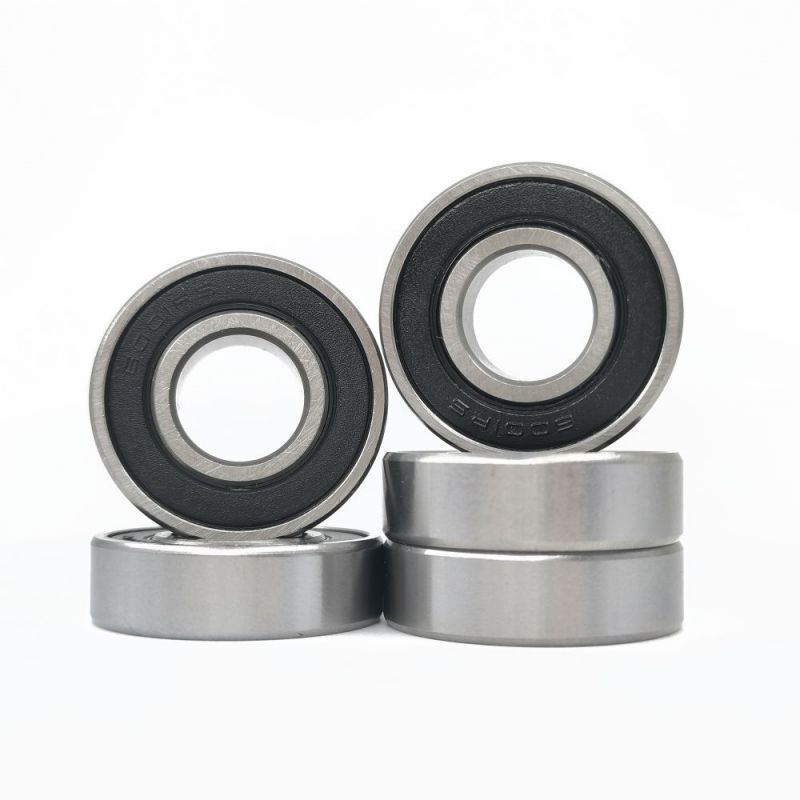
깊은 홈 볼 베어링 다른 롤링 베어링 유형보다 더 많은 회전 하중을 견딜 수 있습니다. 세탁기, 냉각 팬, 펌프 모터 또는 전기 스쿠터 허브를 열면 하나 이상의 깊은 홈 볼 베어링이 샤프트에 안착될 가능성이 있습니다. 이 기술 참조는 공장 현장에서 작성되었습니다. 깊은 홈 볼 베어링을 제작하는 방법, 도면의 숫자가 실제 성능으로 변환되는 방법, 시리즈, 씰, 케이지, 간격 및 그리스 중에서 선택하는 방법, 베어링 생산을 시작하기 전에 확인해야 할 사항에 대해 설명합니다.
깊은 홈 볼 베어링 개요
직접 답변
깊은 홈 볼 베어링은 내부 링과 외부 링 모두 연속적이고 깊은 궤도 홈을 갖고 있는 단열 레이디얼 롤링 베어링입니다. 홈은 볼 반경과 밀접하게 일치하므로 베어링은 저마찰, 저소음 및 유지 관리가 거의 필요 없는 반경방향 하중, 양방향의 축방향 하중 및 고속에서의 결합 하중을 지원합니다. 분리할 수 없고 개방형, 차폐형 또는 밀봉형으로 사용할 수 있으며 범용 회전 기계의 기본 선택입니다.
깊은 홈 볼 베어링에 가장 적합
- 양방향의 경하중 내지 중간 축 하중과 결합된 방사형 하중
- 크기에 따라 속도는 수백에서 20,000r/min 이상까지 다양합니다.
- 저소음 및 저진동이 중요한 응용 분야
- 재급유를 위해 열 수 없는 하우징
- 하나의 부품 번호가 모든 장치에 적합해야 하는 대량 생산
다음과 같은 경우에는 다른 베어링 유형을 고려하십시오.
- 강한 충격이나 충격 하중이 듀티 사이클을 지배합니다.
- 샤프트 편향 또는 하우징 정렬 불량이 약 10분을 초과합니다.
- 레이디얼 하중에 비해 축방향 하중이 크다
- 베어링은 무거운 하중 하에서 매우 작은 각도로 진동합니다.
- 레이디얼 공간은 좁지만 레이디얼 하중은 매우 높습니다.
궤도 홈이 깊고 볼과 밀접하게 일치하기 때문에 깊은 홈 볼 베어링은 특별한 배치 없이도 적절한 축 방향 힘을 견딜 수 있습니다. 샤프트의 각 끝에 있는 하나의 베어링은 전체 로터를 배치하는 데 충분한 경우가 많습니다. 이러한 단순성은 디자이너들이 소형 소형 크기에서 대형 산업 크기에 이르기까지 깊은 홈 볼 베어링으로 계속 돌아가는 이유를 설명합니다.
깊은 홈 볼 베어링의 구성: 4개 부품, 다양한 설계 선택
모든 깊은 홈 볼 베어링은 내부 링, 외부 링, 볼 세트 및 케이지로 구성됩니다. 보호를 위해 씰이나 실드가 추가됩니다. 각 요소는 비용, 수명, 속도 및 소음을 변경하는 선택 사항을 제공하므로 외부에서 동일해 보이는 도면이 사용 중에 매우 다르게 동작할 수 있습니다.
내부 링
단조 또는 압연 튜브 블랭크를 가공하고 경화시킨 다음 보어, 면 및 궤도를 연마합니다. 보어 정확도와 궤도 진원도는 베어링이 얼마나 부드럽게 작동하고 샤프트에 얼마나 잘 안착되는지를 설정합니다.
외부 링
외부 궤도를 운반하고 밀봉 버전의 경우 밀봉 홈을 운반합니다. 하우징에 균일하게 맞도록 외부 직경은 엄격한 공차를 유지해야 합니다. 변형에는 일반, 스냅 링 그루브 및 플랜지 외부 링이 포함됩니다.
공
일반적으로 G10~G28 등급의 크롬강구입니다. 등급 번호가 낮을수록 구형성과 크기 일관성이 향상됩니다. 프리미엄 저소음 모터 베어링은 일반적으로 G10 이상을 사용합니다.
케이지
볼을 분리하여 궤도 주위에 균등하게 안내합니다. 케이지 재료는 마찰, 소음, 온도 제한 및 베어링이 진동에 반응하는 방식을 제어합니다.
궤도 적합성 및 볼 보완
깊은 홈 볼 베어링의 홈 반경은 일반적으로 볼 직경의 약 52%입니다. 홈이 촘촘할수록 접촉 면적이 늘어나고 하중 용량이 높아지지만 마찰도 증가하고 정렬 불량에 대한 민감도도 높아집니다. 대부분의 설계는 낮은 토크와 용량의 균형을 맞추기 때문에 52% 값에 가깝게 설정됩니다. 조립은 편심(Conrad) 방식을 따릅니다. 내부 링이 한쪽으로 이동하고 초승달 모양의 틈에 볼이 적재되고 볼이 고르게 퍼져 케이지가 장착됩니다. 이 방법은 맞는 볼의 수를 제한하므로 깊은 홈 볼 베어링은 동일한 크기의 충진 슬롯 설계보다 반경 방향 하중이 적습니다. 그 결과, 연속적인 궤도는 더 부드러운 주행과 더 나은 축 강도를 제공합니다.
케이지 유형 비교
| 케이지 type | 온도 제한 | 속도 성능 | 소음 수준 | 일반적인 사용 |
|---|---|---|---|---|
| 프레스 강철(리벳 또는 스냅) | 최대 300 °C, 그리스로 인해 제한됨 | 중간에서 높음 | 보통 | 일반 기계, 펌프, 기어박스 |
| 폴리아미드 PA66-GF25 | -40 ~ 120°C, 최고 150°C | 높음 | 낮음 | 가전제품, 소형 모터, 팬 |
| 기계 가공 또는 프레스 황동 | 최대 250°C | 중간에서 높음 | 보통 | 진동 장비, 압축기, 대형 모터 |
| 엿보기 | 최대 200°C 이상 | 매우 높음 | 낮음 | 화학물질 노출, 고속 스핀들 |
추측 없이 깊은 홈 볼 베어링 명칭 읽기
베어링에 인쇄된 명칭은 컴팩트한 사양입니다. 첫 번째 숫자는 베어링 유형을 나타내며, 여기서 6은 깊은 홈 볼 베어링을 의미합니다. 다음 숫자는 치수 시리즈(너비 및 직경 시리즈 결합)를 나타냅니다. 마지막 두 자리 숫자는 보어를 나타냅니다. 코드 04부터 5를 곱하여 보어를 밀리미터 단위로 얻습니다. 따라서 05는 25mm, 08은 40mm, 12는 60mm를 의미합니다. 4개의 코드는 이 규칙을 위반합니다. 00은 10mm, 01은 12mm, 02는 15mm, 03은 17mm입니다.
| 접미사 | 의미 | 실질적인 효과 |
|---|---|---|
| Z / ZZ | 한쪽/양쪽 금속 실드 | 낮음 friction, protection against coarse particles, no contact with the inner ring |
| RS / 2RS | 한쪽/양쪽 접촉 고무 씰 | 먼지와 물 튀김의 더 나은 차단, 더 높은 마찰, 더 낮은 속도 제한 |
| RZ / 2RZ | 한쪽/양쪽 비접촉 고무씰 | 밀봉과 마찰의 절충 |
| C2, C3, C4 | 중국보다 작거나 큰 반경 방향 내부 틈새 | 적합성, 온도 및 부하 조건에 맞게 조정 |
| P6, P5, P4 | 높음er dimensional and running accuracy | 낮음er runout, quieter operation, higher achievable speed |
| N / NR | 스냅 링 홈 / 스냅 링이 있는 홈 | 숄더가 없는 하우징의 축 위치 |
| Z3, V3 | 낮음-vibration grade marking | 조용한 용도로 선택됨 |
| F 접두사 | 플랜지형 외부 링 | 하우징 설계 및 축 위치 지정 단순화 |
6204-2RS C3
깊은 홈 볼 베어링, 02 diameter series, 20 mm bore, contact seals on both sides, clearance larger than normal. A very common specification for small electric motors and agricultural machinery.
6305-ZZ P6
03 직경 시리즈, 25mm 보어, 양쪽에 금속 실드, 더 엄격한 작동 정확도. 속도가 적당하고 정밀도가 중요한 기어박스 입력 샤프트 및 공작 기계 보조 장치에 적합합니다.
6006-2RZ
30mm 보어, 양쪽에 비접촉 씰이 있는 00 치수 시리즈. 밀봉과 낮은 토크의 균형이 필요한 송풍기와 팬에 선택됩니다.
동일한 보어에서 69, 60, 62, 63 및 64 시리즈 중에서 선택
다양한 샤프트 크기에는 외경이 다른 여러 개의 깊은 홈 볼 베어링이 허용됩니다. 더 무거운 시리즈로 이동하면 볼 크기와 너비가 증가하여 부하 용량이 높아지지만 질량, 마찰 및 필요한 하우징 공간도 늘어납니다. 아래 표에서는 25mm 보어의 5개 시리즈를 비교합니다. 값은 일반적인 카탈로그 수준 참조 수치입니다. 최종 설계 전에 승인된 도면과 비교하여 확인하십시오.
| 명칭 | 시리즈 | d×D×B(mm) | 크롬(kN) | C0r(kN) | 그리스 제한 속도(r/min) | 질량(kg) |
|---|---|---|---|---|---|---|
| 6905 | 69 엑스트라 라이트 | 25×42×9 | 7.02 | 3.55 | 18000 | 0.06 |
| 6005 | 60등 | 25×47×12 | 10.1 | 5.85 | 16000 | 0.08 |
| 6205 | 62 미디엄 | 25×52×15 | 14.0 | 7.88 | 13000 | 0.13 |
| 6305 | 63 헤비 | 25×62×17 | 22.5 | 11.6 | 11000 | 0.23 |
| 6405 | 64 엑스트라 헤비 | 25×80×21 | 38.0 | 23.2 | 8500 | 0.53 |
25mm 보어(kN)에서 기본 동정격 하중 Cr
69 시리즈에서 64 시리즈로 동적 용량은 5배 이상 증가하는 반면, 제한 속도는 대략 절반으로 줄어듭니다. 이러한 절충안이 선택 논리를 주도합니다. 공간이 제한적이고 하중이 가벼운 경우 69 또는 60 시리즈를 선택하십시오. 만능 기본값으로 62 시리즈를 선택하십시오. 62 시리즈의 계산된 수명이 너무 짧거나 충격 하중이 예상되는 경우 63 또는 64 시리즈로 전환하십시오.
60 시리즈 참조 크기
60 시리즈는 가전 모터, 전동 공구 및 소형 기어 장치에 널리 사용됩니다. 표에는 일반적으로 요청되는 크기가 나열되어 있습니다.
| 명칭 | 디(mm) | 디(mm) | 비(mm) | 크롬(kN) | C0r(kN) | 질량(kg) |
|---|---|---|---|---|---|---|
| 6001 | 12 | 28 | 8 | 5.4 | 2.36 | 0.022 |
| 6002 | 15 | 32 | 9 | 5.6 | 2.8 | 0.030 |
| 6003 | 17 | 35 | 10 | 6.0 | 3.25 | 0.039 |
| 6004 | 20 | 42 | 12 | 9.4 | 5.0 | 0.069 |
| 6006 | 30 | 55 | 13 | 13.2 | 8.3 | 0.12 |
| 6007 | 35 | 62 | 14 | 16.0 | 10.3 | 0.16 |
| 6008 | 40 | 68 | 15 | 17.0 | 11.6 | 0.19 |
| 6010 | 50 | 80 | 16 | 22.0 | 16.2 | 0.26 |
부하 등급, L10 수명 및 시간 단위의 의미
깊은 홈 볼 베어링의 모든 데이터시트에는 두 가지 하중 등급이 나타납니다. 기본동정격하중 Cr은 동일한 베어링 그룹이 백만 회전의 정격 수명에 도달하는 일정한 레이디얼 하중입니다. 기본정정격하중 C0r은 볼 직경의 약 0.0001배의 가장 큰 하중을 받는 접촉에서 영구변형을 일으키는 하중입니다. 동적 등급은 피로 수명을 좌우합니다. 정적 정격은 충격 및 정지 부하를 제어합니다.
L10 = (Cr / P)³ × 10⁶ 회전
L10h = L10 / (60 × n)시간
Cr = 기본 동정격 하중, P = 등가 동적 하중, n = 속도(r/min). 지수 3은 볼 베어링에 적용됩니다.
등가하중 P 구하기
반경 방향 힘만 작용할 때 P는 Fr과 같습니다. 축력이 존재할 때 Fa/Fr을 계수 e와 비교하십시오. Fa/Fr이 e보다 크지 않으면 P = Fr입니다. 그렇지 않으면 P = 0.56 Fr Y Fa. 계수 e와 Y는 f0·Fa/C0r 비율에 따라 달라집니다. 여기서 f0는 제품 데이터에 나열된 계산 계수입니다.
| f0·Fa / C0r | e | X(Fa/Fr > e인 경우) | Y(Fa/Fr > e인 경우) |
|---|---|---|---|
| 0.172 | 0.19 | 0.56 | 2.30 |
| 0.345 | 0.22 | 0.56 | 1.99 |
| 0.689 | 0.26 | 0.56 | 1.71 |
| 1.03 | 0.28 | 0.56 | 1.55 |
| 2.07 | 0.34 | 0.56 | 1.31 |
| 3.45 | 0.38 | 0.56 | 1.15 |
| 6.89 | 0.44 | 0.56 | 1.00 |
부하가 수명을 어떻게 변화시키는가: 6205 예
차트는 1500r/min에서 작동하는 6205 베어링(Cr = 14.0kN)에 대해 계산된 L10 시간을 표시합니다. 수명은 3차 관계를 따르기 때문에 부하가 조금만 증가해도 수명이 급격히 단축됩니다. 등가 하중을 2kN에서 4kN으로 두 배로 늘리면 수명이 약 3,800시간에서 약 480시간으로 8배 감소합니다. 세로축은 로그입니다.
6205 계산된 수명과 1500r/min에서의 등가 하중 비교
윤활 품질로 수명 조정
점도 비율 κ는 작동 온도에서의 실제 오일 점도와 전체 필름에 필요한 점도를 비교합니다. κ = 1 미만에서는 표면이 닿고 수명이 계산된 값 아래로 떨어집니다. 1~4 사이에는 전체 필름 형태와 수명이 기본 등급을 초과할 수 있습니다. 따라서 고품질 필름을 사용한 깨끗한 오일이나 그리스는 더 큰 베어링만큼 가치가 있습니다.
최소 부하 요구 사항
공 skid instead of rolling when the load is too low, which smears the raceways. A practical guideline is to keep the radial load at or above about 1 percent of C0r. Lightly loaded fan and motor shafts often add a wave spring to provide this.
축방향 하중 제한
연속 작동을 위해서는 축방향 하중을 레이디얼 하중의 약 절반 이하로 유지하십시오. 짧은 피크는 더 높을 수 있지만 정적 안전 계수가 2 이상으로 유지되고 베어링이 아직 속도 제한 근처에서 작동하지 않는 경우에만 가능합니다.
속도 제한, 마찰 토크 및 온도 상승
깊은 홈 볼 베어링의 속도 성능은 크기, 케이지, 윤활유 및 밀봉에 따라 다릅니다. 피치 직경(mm)에 r/min을 곱한 속도 계수 dm·n은 편리한 비교 수치입니다. 그리스 윤활 강철 케이지 설계는 일반적으로 최대 400,000~600,000mm·r/min까지 실행됩니다. 오일 미스트, 가벼운 예압 및 더 높은 정밀도 등급은 이 수치를 크게 높일 수 있습니다.
폐쇄 유형에 따른 상대 제한 속도(개방 베어링 = 100%)
마찰과 열 추정
깊은 홈 볼 베어링의 하중 의존적 마찰 토크는 M = 0.5 × μ × P × d로 추정할 수 있습니다. 여기서 μ는 마찰 계수(이 베어링 유형의 경우 약 0.0015)이고, P는 등가 하중이고 d는 보어 직경입니다. 1.4 kN을 운반하는 6205의 경우 M ≒ 0.5 × 0.0015 × 1400 N × 0.025 m ≒ 0.026 N·m입니다. 3000r/min에서 이는 부하 관련 마찰로 인한 열의 약 8W를 나타냅니다. 씰 드래그와 그리스 휘젓기가 전체에 추가되므로 동일한 속도에서 씰 베어링이 개방형 베어링보다 더 따뜻하게 작동합니다.
안정적인 작동 온도는 일반적으로 주변 온도보다 20~40°C 높습니다. 처음 작동한 후 1시간 동안 온도가 계속 올라가면 과도한 윤활, 불충분한 간격, 씰의 압수 또는 정렬 불량을 나타냅니다.
깊은 홈 볼 베어링의 내부 틈새 및 맞춤
반경방향 내부 틈새는 장착 전에 반경 방향으로 한 링이 다른 링에 대해 상대적으로 이동할 수 있는 총 거리입니다. 내부 링에 간섭 끼워맞춤을 하면 링이 확장되고 링 사이의 온도 구배로 인해 간극이 더욱 줄어듭니다. 일반적으로 작동 간격은 내부 링 시트의 유효 간섭의 약 70~80%만큼 줄어듭니다. 따라서 벤치에서 여유 공간이 있는 베어링은 일단 장착되면 거의 아무것도 없이 작동할 수 있습니다.
| 보어 범위(mm) | C2(μm) | CN (μm) | C3(μm) | C4(μm) |
|---|---|---|---|---|
| 10~18 | 0 – 9 | 3 – 18 | 11 – 25 | 18 – 33 |
| 24~30 | 0 – 10 | 5 – 20 | 13 – 28 | 23 – 41 |
| 30~40 | 1 – 11 | 6 – 20 | 15 – 33 | 28 – 46 |
ISO 5753 그룹을 따르는 깊은 홈 볼 베어링의 일반적인 레이디얼 클리어런스 값입니다. 특정 설계에 대한 도면을 대조하여 확인하십시오.
샤프트 및 하우징 맞춤 지침
| 작동 조건 | 샤프트 공차 | 주택 공차 |
|---|---|---|
| 회전하는 내부 링, 정상 하중 | k5 또는 k6(최대 100mm) | H7 또는 J7 |
| 회전식 내부 링, 경하중 또는 소구경 | j5 또는 js5 | H7 |
| 회전하는 내부 링, 무거운 하중 또는 충격 하중 | m5 또는 m6 | J7 또는 K7 |
| 고정된 내부 링, 방향이 고정된 하중 | g6 또는 h6 | H7 |
| 회전 외부 링(휠 허브, 아이들러) | g6 또는 h6 | N7 또는 P7 |
| 모터 엔드 실드의 플로팅 베어링 | k5 또는 k6 | H7 또는 G7 |
정밀 등급 및 주행 정확도
정밀 등급은 치수 공차와 주행 정확도를 제어합니다. 대부분의 깊은 홈 볼 베어링은 P0(일반) 등급으로 공급됩니다. 더 높은 등급 P6, P5, P4 및 P2는 보어 편차, 방사형 런아웃 및 페이스 런아웃을 강화합니다. 아래 값은 18~30mm 보어 범위에 적용됩니다.
| 등급 | 보어 편차 Δdmp(μm) | 내부 링 radial runout Kia (µm) | 일반적인 사용 |
|---|---|---|---|
| P0(일반) | 0~-10 | 13 | 일반 기계, 가전제품, 컨베이어 |
| P6 | 0~-10 | 8 | 조용한 모터, 기어박스, 펌프 |
| P5 | 0~-8 | 4 | 공작기계 보조장치, 고속 팬 |
| P4 | 0~-6 | 2.5 | 정밀 스핀들, 측정 장비 |
| P2 | 0~-2.5 | 1.5 | 초정밀 기기 |
씰, 쉴드 및 보호 수준
깊은 홈 볼 베어링의 폐쇄 여부에 따라 그리스가 유지되는 시간과 오염 물질이 유입되지 않는 시간이 결정됩니다. 선택은 대부분의 사용자가 기대하는 것보다 속도, 토크 및 서비스 수명에 더 많은 영향을 미칩니다.
| 변형 | 내부 링과의 접촉 | 먼지 보호 | 수분 보호 | 마찰 | 최고의 응용 프로그램 |
|---|---|---|---|---|---|
| 열기 | 없음 | 없음 | 없음 | 낮음est | 오일 윤활 기어박스, 깨끗하고 밀폐된 하우징 |
| ZZ 쉴드 | 아니요 | 거친 먼지에 좋습니다 | 나쁨 | 매우 낮음 | 깨끗한 환경의 전기 모터, 팬 |
| 2RZ | 아니요 (narrow gap) | 아주 좋음 | 박람회 | 낮음 | 송풍기, 중속 기기 |
| 2RS | 응(입술) | 우수 | 스플래시 방지에 좋음 | 보통 to high | 농기계, 컨베이어, 실외 장비 |
NBR 씰 재질
내유성이 있고 경제적이며 약 -30 ~ 100°C에서 연속 서비스를 제공하고 짧은 피크는 120°C까지 제공합니다. 대부분의 밀봉된 깊은 홈 볼 베어링에 대한 표준 선택입니다.
FKM 씰 재질
최대 약 200°C까지 연속 작동이 가능하며 다양한 화학물질 및 합성 윤활유에 대한 저항력이 있습니다. 고온 모터 및 공격적인 환경에 적합합니다.
PTFE 표면 씰
마찰이 매우 적고 내화학성이 강합니다. 미세 먼지에 대한 접촉 장벽이 여전히 필요한 고속 응용 분야에 적합합니다.
깊은 홈 볼 베어링의 윤활 선택
공장에서 충전된 그리스는 설계를 단순하게 유지하고 오일 회로를 피하기 때문에 깊은 홈 볼 베어링에 가장 일반적인 윤활유입니다. 적합한 그리스는 온도, 속도, 물이나 화학물질에 대한 노출에 따라 달라집니다.
| 그리스 종류 | 온도 범위 | 속도 적합성 | 특성 |
|---|---|---|---|
| 리튬 비누, 미네랄 오일 | -30~110°C | 중간에서 높음 | 범용, 내수성 우수 |
| 리튬 콤플렉스, 미네랄 오일 | -30~130°C | 중간에서 높음 | 높음er dropping point, suited to continuous duty |
| 폴리우레아, 합성 에스테르 또는 PAO | -40~150°C | 높음 | 낮음 noise, long life in sealed motors |
| 칼슘 설포네이트 복합체 | -20~140°C | 낮음 to medium | 우수 water and corrosion protection |
| PTFE 증점제를 포함한 PFPE | -30~250°C | 중간 | 화학적으로 불활성, 극한 환경용 |
| H1 식품 등급 백색 그리스 | -20~120°C | 중간 | 부수적인 음식 접촉 허용 |
여유 공간을 30~50% 정도 채우는 것이 일반적입니다. 고속 베어링은 일반적으로 해당 범위의 낮은 끝에서 가장 잘 작동합니다. 그리스가 너무 많으면 휘젓는 손실과 온도가 높아지기 때문입니다. 밀봉된 깊은 홈 볼 베어링은 수명이 다할 때까지 채워져 있으므로 다시 윤활해서는 안 됩니다. 개방형 베어링에는 주기적인 보충이 필요합니다. 경험적으로 보면 차트에서 볼 수 있듯이 그리스 수명은 70°C 이상에서 15°C마다 절반으로 줄어듭니다.
작동 온도 대비 상대적 그리스 수명(70°C = 100%)
재료 및 표면 옵션
표준 깊은 홈 볼 베어링은 SAE 52100에 해당하는 고탄소 크롬강 GCr15를 사용합니다. 특수 환경의 경우 다른 재료는 내식성, 중량 절감 또는 전기 절연을 위해 경도와 용량을 교환합니다.
| 소재 옵션 | 일반적인 경도 | 내식성 | 주요 특징 |
|---|---|---|---|
| GCr15 / SAE 52100 | HRC 60~64 | 낮음 (needs protective grease) | 높음est load capacity, standard choice |
| 스테인레스 스틸 440C | HRC 58~60 | 좋음 | 크롬강보다 용량이 약 20% 낮아 세척 및 습한 지역에 적합 |
| 하이브리드, Si3N4 세라믹 볼 | 공 above HV 1500 | 좋음 in the balls, rings still steel | 볼 밀도 7.8g/cm3 대비 3.2g/cm3, 낮은 원심력, 전기 절연성 |
| 절연 외륜(Al2O3 코팅) | 기본 강철로 | 모재와 동일 | 일반적으로 1000V DC 정격, 전류 통과로부터 보호 |
깊은 홈 볼 베어링의 특수 변형
플랜지형 외부 링
외부 링의 칼라는 하우징 면에 베어링을 배치합니다. 이는 기계 가공을 줄이고 소형 기어 장치 및 기기의 축 위치 지정을 단순화합니다.
스냅 링 홈
외부 표면의 홈은 고정 링을 수용하므로 하우징 숄더가 필요 없으며 조립 시간이 단축됩니다.
확장된 내부 링
내부 링은 외부 링보다 넓어서 더 많은 샤프트 접촉과 고정 나사 또는 잠금 칼라를 위한 공간을 제공합니다. 이는 농업 및 컨베이어 장치에서 일반적인 레이아웃입니다.
소형 및 얇은 단면
의료 기기, 소형 모터 및 정밀 기기에 사용되는 3mm 이상의 보어 크기. 가벼운 예압과 낮은 토크의 그리스가 일반적입니다.
고온 설계
안정된 링, 내열 케이지 및 특수 그리스를 사용하면 오븐, 건조기 및 가마 근처에서 사용하여 200°C 이상에서 연속 작동이 가능합니다.
저소음 모터 시리즈
선택된 볼, 세련된 궤도 마감 및 조용한 그리스는 가전 제품 및 HVAC 모터용으로 설계된 Z3 진동 등급에 도달합니다.
각 사양이 가장 잘 작동하는 곳
표에는 일반 기계의 일반적인 시작 사양이 수집되어 있습니다. 실제 선택은 하중, 속도 및 환경 계산을 통해 확인되어야 합니다.
| 신청 | 전형적인 시리즈 | 폐쇄 | 클리어런스 | 케이지 | 윤활유 |
|---|---|---|---|---|---|
| 전기 모터(0.75~7.5kW) | 62, 63 | ZZ 또는 2RS | C3 | 강철 또는 PA66 | 폴리우레아, 에스테르 오일 |
| 원심펌프 | 62, 63 | 2RS 또는 오일로 개방 | C3 | 강철 또는 황동 | 리튬 복합체 |
| 냉각팬 | 60, 62 | 2RZ | CN 또는 C3 | PA66 | 낮음-noise ester grease |
| 기어박스 입력 샤프트 | 62, 63 | 열기 or ZZ | CN 또는 C3 | 강철 또는 황동 | 기어 오일 배스 |
| 세탁기 드럼 | 62, 63 | 2RS | CN | 강철 | 내수성 그리스 |
| 전기 스쿠터 허브 | 60, 62 | 2RS | C3 | 강철 | 리튬 비누 |
| 전동 공구 | 60, 62 | ZZ | C3 | 강철 또는 PA66 | 폴리우레아 |
| 컨베이어 아이들러 롤러 | 62, 63 | 2RS | C3 | 강철 | 황산칼슘 |
깊은 홈 볼 베어링의 제조 및 검사 방법
깊은 홈 볼 베어링의 일관성은 모든 단계의 공정 제어에서 비롯됩니다. 아래 흐름은 원자재부터 수출 포장까지 일반적인 공장 경로를 따릅니다.
철강 선택 및 단조
진공 탈기된 GCr15 바는 링 블랭크가 단조되거나 절단되기 전에 화학, 카바이드 네트워크 및 비금속 개재물이 검사됩니다.
터닝
CNC 선반은 제어된 연삭 허용량으로 링 프로파일을 절단하여 마감 처리 시 일관된 레이어를 제거합니다.
열처리
링은 분위기가 조절되는 용광로에서 담금질 및 템퍼링되며, 배치마다 경도와 미세 구조가 샘플링됩니다.
연삭 및 수퍼피니싱
페이스, 보어, 외경 및 궤도를 연삭한 후 슈퍼피니싱 처리하여 소음을 유발하는 굴곡과 거칠기를 줄입니다.
조립
링과 볼을 세트로 맞추고, 케이지를 장착하고, 무게에 따라 그리스를 도포하고, 씰을 제자리에 누르거나 압착합니다.
테스트 및 포장
진동 및 토크 점검, 육안 검사, 녹 방지 처리 및 수출 포장으로 라인이 완성됩니다.
검사항목
| 검사항목 | 방법 | 보호하는 것 |
|---|---|---|
| 내경, 외경, 폭 | 공기 측정 및 좌표 측정 | 샤프트와 하우징에 올바르게 장착됨 |
| 궤도의 진원도 및 굴곡도 | 진원도 시험기 및 프로파일로미터 | 낮음 vibration and noise |
| 경도 | 로크웰 경도 시험기 | 피로 수명 및 내마모성 |
| 방사형 내부 틈새 | 클리어런스 gauge with measuring load | 온도 상승 및 주행 부드러움 |
| 진동 수준 | 안데론형 진동시험기 | Z1, Z2 또는 Z3 등급 확인(Z3이 가장 조용함) |
| 그리스 양 | 밀봉 전 무게 측정 | 일관된 토크와 수명 |
| 시동 및 작동 토크 | 토크 테스터 | 씰 드래그 및 청결성 |
| 외관 및 방청성 | 육안 및 샘플 검사 | 장거리 환승 후 도착 시 상태 |
깊은 홈 볼 베어링의 사용자 정의 옵션
표준 부품이 특정 기계 요구 사항을 충족하지 못하는 경우 전체 베어링을 재설계하지 않고도 깊은 홈 볼 베어링을 여러 영역에 적용할 수 있습니다.
치수
기존 샤프트와 하우징에 맞게 특수 보어, 외부 직경 또는 폭, 확장된 내부 링 및 수정된 모따기.
클리어런스 및 정밀도
비표준 클리어런스 창 및 C3 클리어런스가 있는 P6 실행 정확도와 같은 일치 클래스.
윤활유 및 충전
식품 등급 및 고온 옵션을 포함하여 그리스 유형, 충진 수준, 저소음 또는 저토크 변형을 선택할 수 있습니다.
물개와 케이지
대체 씰 재료 및 립 디자인과 PA66, 황동, PEEK 또는 강철 케이지가 제공됩니다.
마킹
링 표면에 명칭, 배치 코드, 로고 또는 고객 부품 번호를 레이저로 마킹합니다.
포장
해상 또는 항공 운송에 적합한 개별 상자, 튜브, 플라스틱 슬리브, 대량 상자, VCI 방청 랩 및 팔레트 적재물.
깊은 홈 볼 베어링을 올바르게 장착하기
대부분의 초기 실패는 제조보다는 장착으로 인해 발생합니다. 이 단계에서는 가장 자주 발생하는 실수를 해결합니다.
좌석을 검사하세요
마이크로미터와 보어 게이지를 사용하여 샤프트와 하우징을 측정합니다. 포장을 열기 전에 버(Burr)를 제거하고 어깨 직각도를 확인하십시오.
베어링을 포장된 상태로 밀봉된 상태로 유지하십시오.
기름칠된 베어링을 세척하지 마십시오. 설치 시에만 포장을 개봉하고, 작업장을 청결하게 유지하십시오.
간섭이 빡빡할 때의 열
80~100°C에서는 인덕션 히터를 사용하십시오. 절대로 120°C를 초과하지 말고 화염을 사용하지 마십시오.
올바른 링을 누르세요.
억지끼움을 전달하는 링에 힘을 가합니다. 링 표면 전체에 접촉하는 슬리브는 볼을 통과하는 힘을 방지합니다.
순환 확인
샤프트를 손으로 돌리십시오. 걸림 현상 없이 자유롭게 회전해야 하며 거친 느낌이 없고 디자인 이상의 축 유격이 없어야 합니다.
첫 시간 모니터링
첫 번째 실행 기간 동안 온도, 소음 및 진동을 추적합니다. 온도는 1~2시간 이내에 안정되어야 합니다.
깊은 홈 볼 베어링의 고장 진단
| 관찰 | 가능한 원인 | 시정 조치 |
|---|---|---|
| 경주로에서 벗겨짐 | 과부하, 오염 찌그러짐 또는 수명 종료 시 정상적인 피로 | L10 재계산, 밀봉 개선, 더 무거운 시리즈로 이동 |
| 둔하고 번진 트랙 | 얇은 윤활막, 낮은 κ | 점도가 높은 기유를 사용하고 재급지 간격을 단축하세요. |
| 공의 스키드 마크 | 최소 또는 급가속 미만의 부하 | 스프링 예압 추가, 저점도 그리스 사용 |
| 파란색 또는 갈색 변색 | 꽉 끼거나 과도한 윤활로 인한 과열 | C3 간격 선택, 그리스 충전량 감소, 샤프트 및 하우징 맞춤 확인 |
| 레이스웨이의 빨래판 패턴 | 가변 주파수 드라이브의 샤프트 전류 | 절연 베어링, 샤프트 접지 |
| 깨진 내부 링 | 과도한 간섭 또는 링 크리프 | 샤프트 공차를 확인하고 장착 중 과열을 방지하십시오. |
| 케이지 damage | 진동, 정렬 불량 또는 과속 | 황동 또는 PA66 케이지, 정렬 개선 |
| 녹 반점 | 유휴 기간 동안 수분 유입 | 접점 씰, 부식 방지 그리스, 스테인리스 옵션 |
깊은 홈 볼 베어링 사양 체크리스트
처음에 다음 세부 정보를 수집하면 선택 프로세스가 단축되고 반복 수정이 방지됩니다.
하중
방사형 및 축방향 힘, 방향, 최고 및 연속 값, 충격 존재 여부.
속도
정상 및 최대 r/min, 기계의 빈번한 시동 및 정지 여부.
온도
주변 범위, 예상되는 하우징 온도 및 근처의 열원.
환경
먼지, 물, 화학 증기, 세척 또는 진공 조건.
샤프트 및 하우징
재료, 공차, 숄더 치수 및 축 공간.
소음 대상
필요한 진동 또는 소음 수준 및 설계상의 예압 스프링.
인생 목표
필요한 시간, 듀티 사이클 및 허용 가능한 유지보수 간격.
전기적 조건
인버터 드라이브, 샤프트 전압 또는 절연 베어링이 필요합니다.
깊은 홈 볼 베어링에 대해 자주 묻는 질문
ZZ와 2RS 깊은 홈 볼 베어링의 차이점은 무엇입니까?
ZZ는 내부 링에 닿지 않는 금속 실드를 의미하므로 마찰이 최소화되고 속도 성능이 높게 유지됩니다. 2RS는 접촉식 고무 씰을 의미하며, 미세먼지와 습기를 보다 효과적으로 차단하지만 마찰력을 높이고 속도 제한을 낮춰줍니다. ZZ는 깨끗하고 빠른 애플리케이션에 적합한 반면, 2RS는 더럽거나 습한 환경에 적합합니다.
깊은 홈 볼 베어링은 얼마나 많은 축방향 하중을 견딜 수 있습니까?
양방향으로 축방향 하중을 받지만 강도는 반경방향 하중입니다. 지속적인 사용을 위해 축방향 하중을 반경방향 하중의 대략 절반 이하로 유지하십시오. 축방향 하중이 지배적인 경우 앵귤러 콘택트 볼 베어링이 더 나은 선택입니다.
전기 모터의 경우 어떤 간격을 선택해야 합니까?
C3이 일반적인 선택입니다. 샤프트의 억지 끼워 맞춤과 주행 시 발생하는 열로 인해 클리어런스가 줄어들고, C3는 작동 클리어런스가 마이너스가 되지 않도록 충분한 여유 공간을 확보합니다.
교체 베어링이 실제로 동일한지 어떻게 확인합니까?
내경, 외경 및 폭을 먼저 일치시킨 다음 폐쇄 유형, 틈새 등급, 케이지 재질, 정밀 등급 및 그리스 유형을 확인하십시오. 기본 번호가 동일한 두 부분은 접미사가 다를 경우 매우 다르게 동작할 수 있습니다.
새 베어링을 설치한 후 소음이 나는 이유는 무엇입니까?
일반적인 이유는 하우징 정렬 불량, 샤프트 구부러짐, 장착 중 망치질, 시트 먼지 또는 과도한 예압 등입니다. 작동 첫 몇 분 동안의 그리스 분배 소음은 정상적인 현상이며 일반적으로 빠르게 사라집니다.
밀봉된 깊은 홈 볼 베어링을 청소하거나 다시 윤활할 수 있습니까?
아니요. 밀봉된 장치는 평생 충전됩니다. 세척을 하면 공장에서 나온 기름이 제거되고 오염이 발생합니다. 그리스가 소진되면 베어링을 교체해야 합니다.
깊은 홈 볼 베어링이 수직 샤프트에서 작동할 수 있습니까?
예. 씰로 윤활유를 유지하고 하부 또는 상부 베어링에 가벼운 스프링 예압을 가하여 볼에 하중을 유지하고 미끄러짐을 방지합니다.
인버터 구동 모터의 베어링을 어떻게 보호합니까?
비구동측에는 절연 외부 링 또는 세라믹 볼 하이브리드 베어링을 사용하고 구동측에는 샤프트 접지 링을 장착합니다. 이는 구름 접점을 통과하는 전류를 멈추고 홈이 생기는 것을 방지합니다.
P0과 P6 깊은 홈 볼 베어링의 차이점은 무엇입니까?
P6은 실행 정확도가 더 엄격합니다. 25mm 보어의 경우 내부 링 반경방향 런아웃은 13μm 대신 8μm로 제한됩니다. 그 결과 작동이 더 부드러워지고 사용 가능한 속도가 약간 더 높아졌으며 이는 조용한 기어박스와 정밀 모터에 중요합니다.



저희에게 연락하십시오
모바일 사이트
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved
